Industrijski trendovi
2026-10-14
Kuglični ležaj 6205 s dubokim utorima otkazuje nakon 2000 radnih sati u liniji za pakiranje, dok isti broj dijela radi 18 000 sati u susjednom stroju. Razlika je rijetko u kvaliteti čelika otisnutoj na kutiji; to je CNC proces obrade koji taj čelik pretvara u kanale točnosti do nekoliko mikrometara. Taj proces odlučuje koliko dugo ležaj zapravo traje.
CNC obrada je okosnica moderne proizvodnje kugličnih ležajeva. Svaki koncentrični kanal, svaki kontrolirani unutarnji zazor i svaki tihi okret ovise o alatnim strojevima koji uklanjaju materijal s ponovljivom točnošću. Ovaj članak objašnjava put proizvodnje od šipke do gotovog ležaja, ocjene preciznosti koje proizlaze iz toga i provjere koje biste trebali primijeniti prije nego što povjerujete dobavljaču.
Svaki precizni prsten ležaja proizvod je kontroliranog CNC slijeda, a ne jednog prolaza rezanja. Ruta je ista bez obzira na to je li materijal GCr15 (52100) kromirani čelik, nehrđajući čelik 440C ili neka druga vrsta ležaja: oblikujte, očvrsnite, brusite i završite.
U mekom stanju, CNC tokarilice pretvaraju unutarnji i vanjski prsten u gotovo neto oblik, generirajući provrt, vanjski promjer, lica, skošenja i plitki utor koji će kasnije postati staza za klizanje. Moderni tokarski centri u ovoj fazi drže dimenzije unutar oko ±15 do ±25 mikrometara. To zvuči labavo pored konačne tolerancije, ali važno je: preostali dio mora biti dovoljno ujednačen da ga linija za mljevenje može ukloniti bez da prsten izgubi oblik. Okretanje također odlučuje o pravokutnosti. Ako površine prstena nisu pravokutne u odnosu na provrt nakon ove operacije, brušenje se kasnije ne može u potpunosti popraviti.
Nakon tokarenja, prstenovi se kale i popuštaju na oko 58 do 63 HRC kako bi čelik dobio otpornost na habanje. Toplinska obrada također iskrivljuje geometriju: prstenovi mogu postati ovalni za nekoliko mikrometara, a provrt ili vanjski promjer mogu rasti ili se smanjivati. Stvrdnjavanje stoga nikada nije posljednji korak. To je korak koji čini nužnim precizno brušenje, jer se stvrdnuti prsten može ispraviti samo abrazivnom strojnom obradom.
U stvrdnutom stanju, prsten se kreće kroz niz brušenja u kojem se svaka površina zasebno obrađuje:
Nakon brušenja slijedi superfiniširanje. Fino oscilirajuće kamenje uklanja poderani i zamrljani metal koji je ostavio brusni kotač, ostavljajući stazu s površinskom hrapavošću Ra između 0,05 i 0,2 μm za standardne ležajeve i ispod 0,03 μm za klase visoke preciznosti. Ovaj površinski sloj je mjesto gdje ležajevi rano uspijevaju ili otkazuju: gruba staza za klizanje stvara trenje, toplinu i buku mnogo prije nego što se pojavi vidljivo trošenje.
Ležaj je precizan onoliko koliko je precizan njegov najmanje precizan dio. Kotrljajuća tijela i kavez koji ih postavlja imaju vlastite zahtjeve za strojnu obradu, a tu se prvi put pojavljuje smanjenje troškova.
Čelične kuglice počinju kao žica, koja se hladno prerađuje u grube sfere, zatim se brzo obrezuje, toplinski obrađuje i brusi u nekoliko prolaza. Završna operacija lappinga koristi fiksne ploče s abrazivnom kašom kako bi se kuglice dovele do stupnja točnosti koji iznenađuje većinu kupaca koji prvi put kupuju: unutar jednog visokokvalitetnog ležaja, kuglice su usklađene u promjeru na oko 0,5 μm ili manje. Kuglice izvan okruglog oblika neravnomjerno raspoređuju opterećenje, zbog čega proizvođač koji preskoči lapping ne može isporučiti tihe ili izdržljive ležajeve. Ako vaša aplikacija ovisi o dosljednom radnom ponašanju, pregledajte vrste čeličnih kuglica koje nudi namjenski dobavljač ležajeva umjesto pretpostavke da je svaka lopta ista.
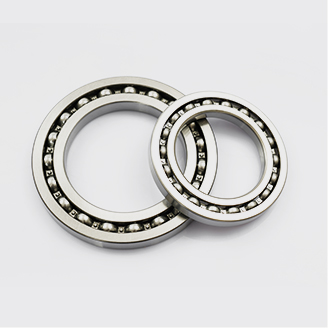
 Proizvođači prilagođenih čeličnih kugličnih ležajeva, tvornica Shanghai Yinin Bearing & Transmission Company je kineski proizvođač čeličnih kugličnih ležajeva i prilagođena tvornica čeličnih kugličnih ležajeva, čelični ba... Pogledajte proizvod →
Kvaliteta lopte definirana je normom ISO 3290, gdje niži broj razreda znači strožu toleranciju promjera i bolju sferičnost. G20 je tipični minimum za standardni ležaj s dubokim utorima; G10 i finiji uobičajeni su za strojeve veće preciznosti i veće brzine. Ocjena utječe na uzorak kontakta između kuglice i klizne staze, a time i na razinu vibracija i vijek trajanja sastavljenog ležaja.
Kavezi se proizvode na tri glavna načina:
Kavez kontrolira ravnomjeran razmak između kuglica. Kavez s nekonzistentnim džepovima omogućuje klizanje loptice pri velikoj brzini i zveckanje tijekom hladnog pokretanja, a jedan je od prvih dijelova koji otkazuju pod udarnim opterećenjima.
Ocjena preciznosti nije marketinška oznaka; to je skup mjerljivih granica definiranih ISO 492 i označenih P0, P6, P5 ili P4. ABEC ljestvica koja se koristi u Sjevernoj Americi slijedi istu dimenzionalnu logiku, pri čemu ABEC 1 odgovara P0, a ABEC 5 blizu P5. Parametri CNC brušenja, učestalost obrade kotača, kontrola rashladne tekućine i povratne informacije o mjerenju postavljeni su prema stupnju koji linija mora držati.
| Karakteristično | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Odstupanje promjera provrta (μm) | 0 do -10 | 0 do -8 | 0 do -6 |
| Radijalno odstupanje sklopljenog ležaja (μm) | maksimalno 12 | maksimalno 8 | maksimalno 4 |
| Tipična zaobljenost staze nakon brušenja (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Tipična hrapavost površine staze Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
Prijelaz s P0 na P5 ne znači dulje mljevenje. To znači odabir bolje sirovine, uzimanje manjih inkremenata brušenja, češće dotjerivanje ploče, korištenje finijeg kamenja za superzavršnu obradu i mjerenje u okruženju s kontroliranom temperaturom, jer su tolerancije ležaja definirane na 20 °C. Sve ovo povećava vrijeme ciklusa i troškove, zbog čega iskusni kupci ne specificiraju P5 za pokretnu traku koja radi savršeno na P0. Praktično pravilo je odabrati najnižu ocjenu koja zadovoljava zahtjeve aplikacije za brzinu, odstupanje i buku, zatim potvrditi da dobavljač može dosljedno držati tu ocjenu u proizvodnim serijama. Točna ograničenja ovise o veličini ležaja i izdanju standarda, stoga uvijek provjerite prema izvješću o inspekciji izdanom uz seriju.
The P6 i P5 klase preciznosti u ležajevima serije 6000 obrađenim na CNC-u razlikuju se po odstupanju provrta i vanjskog promjera, točnosti rada i cijeni samog procesa brušenja. Paralelno, osovina i kućište se preporučuju za ležajeve ABEC 5 postati kritičniji kako se tolerancije pooštravaju; utiskivanje P5 prstena u kućište s prekomjernim smetnjama može deformirati klizni kanal iznad njegove proizvedene točnosti.
Ako vam je potrebna konkretna obitelj za usporedbu s tim brojevima, Kuglični ležajevi serije 6200 s dubokim utorima proizvode se upravo u tim klasama tolerancije i spadaju među najprovjerenije serije u industrijskoj nabavi.
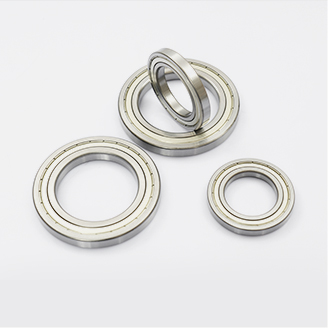
 Prilagođeni proizvođači kugličnih ležajeva serije 6200, tvornica Shanghai Yinin Bearing & Transmission Company je kineski proizvođač kugličnih ležajeva serije 6200 i prilagođenih kugličnih ležajeva serije 6200... Pogledajte proizvod →
Čak i kada certifikat pokazuje ispravnu klasu tolerancije, ležaj se može rano pokvariti ako linija strojne obrade ostavi skrivena oštećenja. Ovih pet nedostataka uzrok su većine prijevremenih kvarova ležajeva na tržištu:
Uzorak iza svih pet nedostataka je isti: ležaj prolazi osnovnu provjeru dimenzija, ali nosi procesnu grešku koja skraćuje životni vijek. Zbog toga dobavljači sa stvarnom sposobnošću strojne obrade kontroliraju proces, a ne samo konačne brojeve inspekcije.
Ne možete vidjeti kvalitetu CNC procesa s fotografije, ali možete postaviti prava pitanja i zatražiti prave dokumente. Koristite donji popis kao polazište za procjenu dobavljača.
Kada ove provjere pretvarate u odluku o kupnji, počnite s obitelji ležajeva koji odgovaraju stroju. The opseg kugličnih ležajeva s dubokim utorima je zadana početna točka za većinu rotirajuće opreme jer uravnotežuje nosivost, brzinu i cijenu u širokom rasponu veličina i klasa preciznosti. Bez obzira na broj dijela, zapamtite da je CNC proces obrade iza ležaja nevidljiv nakon sastavljanja, ali oblikuje svaku karakteristiku performansi koju ćete mjeriti kasnije. Shvatite lanac tokarenja, brušenja, superfiniširanja i mjerenja i prestanite kupovati brojeve dijelova i počnite kupovati dokazanu sposobnost strojne obrade.
 Veleprodajni dobavljači kugličnih ležajeva s dubokim utorima, tvornica Kao kineski dobavljači kugličnih ležajeva s dubokim žljebovima i tvornica kugličnih ležajeva s dubokim žljebovima, Shanghai Yinin Bearing & Transmission opskrbljuje veleprodaju ... Pogledajte proizvod →
Naši osigurani proizvodi
Kontaktirajte nas
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Industrijsko područje Huangxu, Dantu, grad Zhenjiang, provincija Jiangsu, Kina
Industrija